轴磨损现场修复,这套工装施工步骤你学会了吗?
不少维保师傅咨询,高分子复合材料现场修复轴磨损的具体操作方法。今天给大家分享一下,可直接落地的标准化施工步骤,全程免拆机大修,省时又高效。
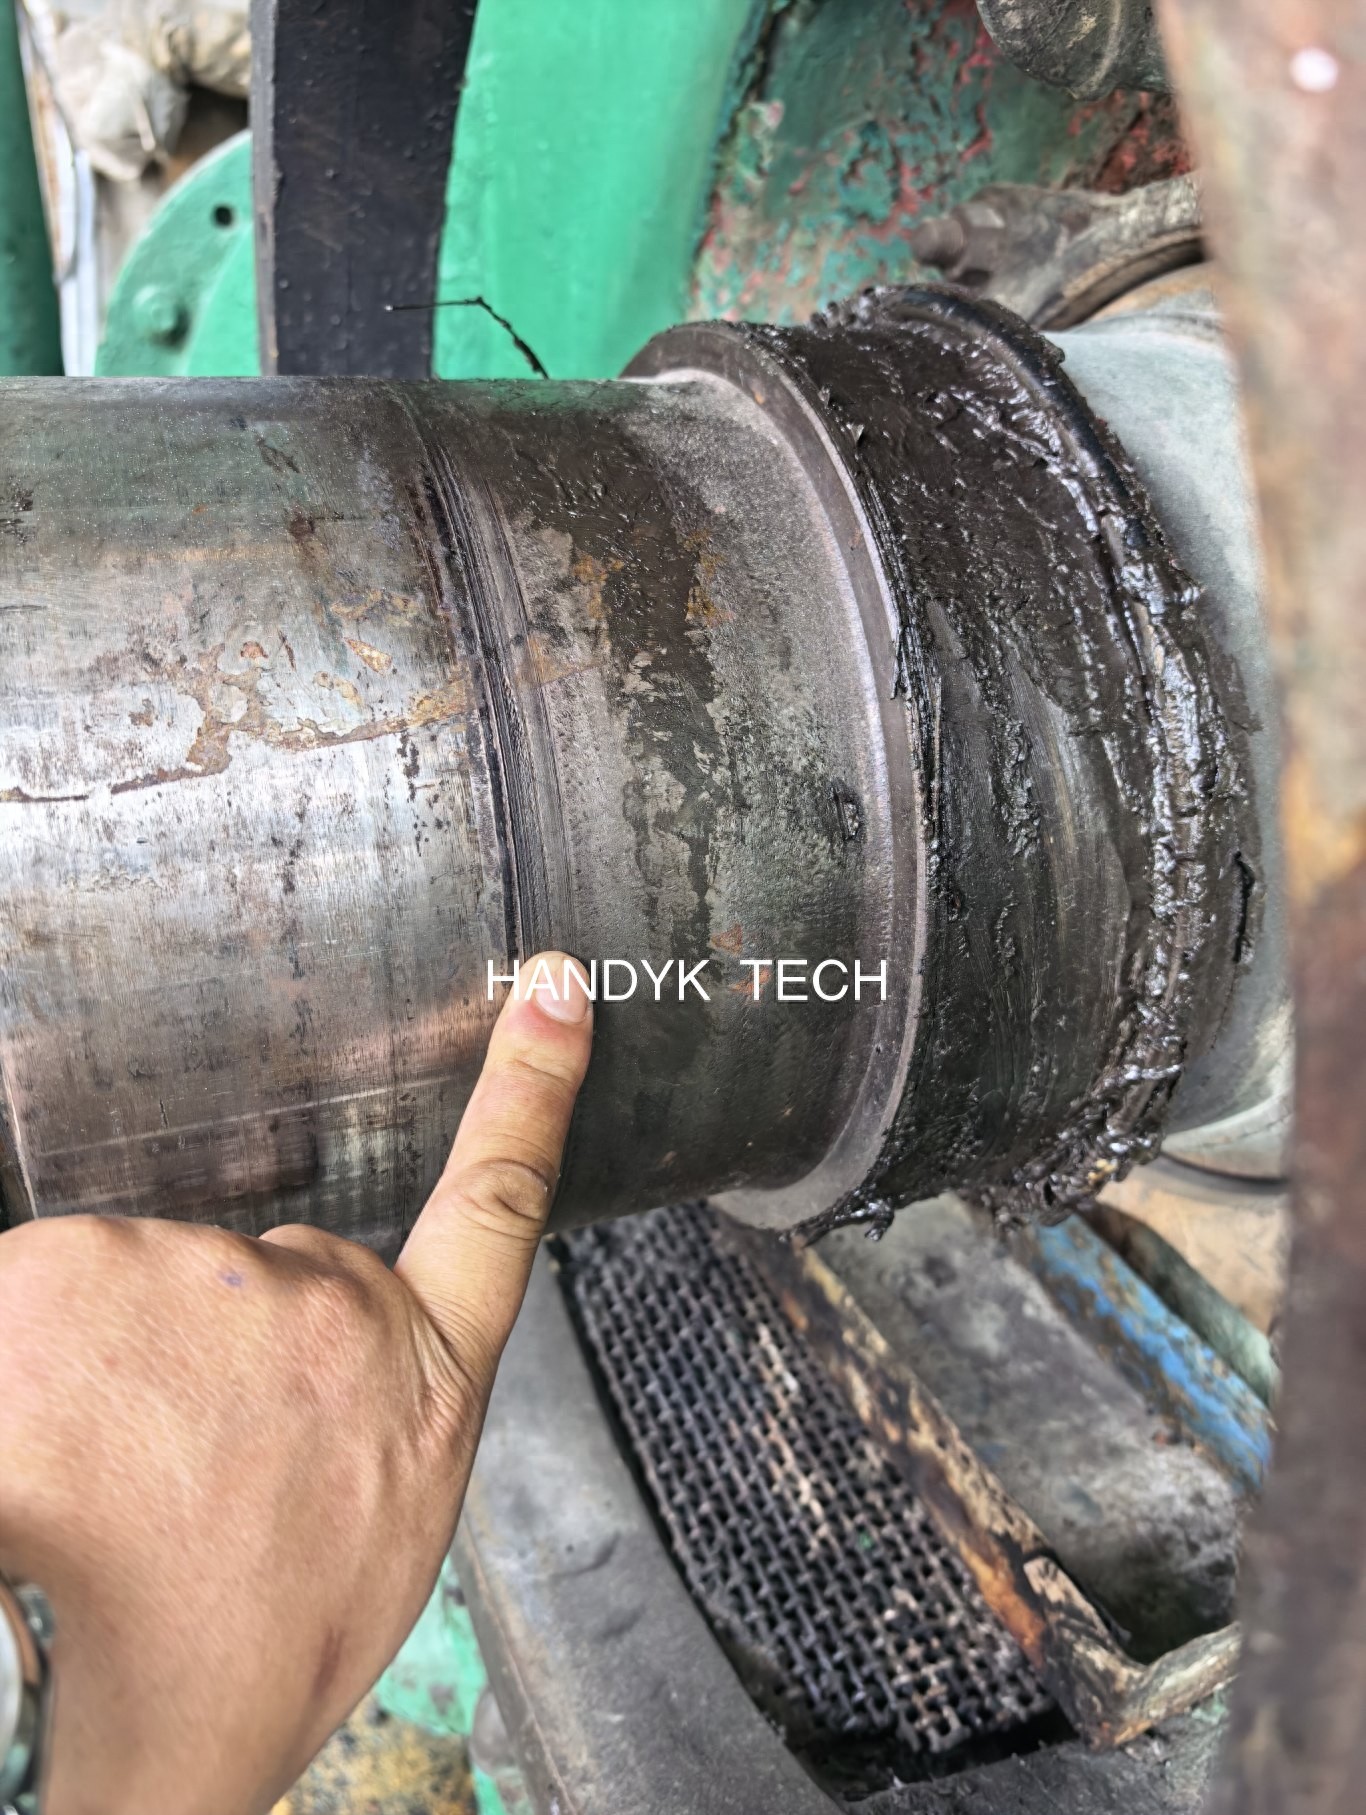
一、基面预处理,夯实修复基础
先对轴磨损部位彻底除油,烘烤基面至打磨无火花四溅,彻底清除深层油污杂质。再用无水乙醇二次擦拭,保证修复基面干净无污渍、无杂质,这是修复牢固的关键。
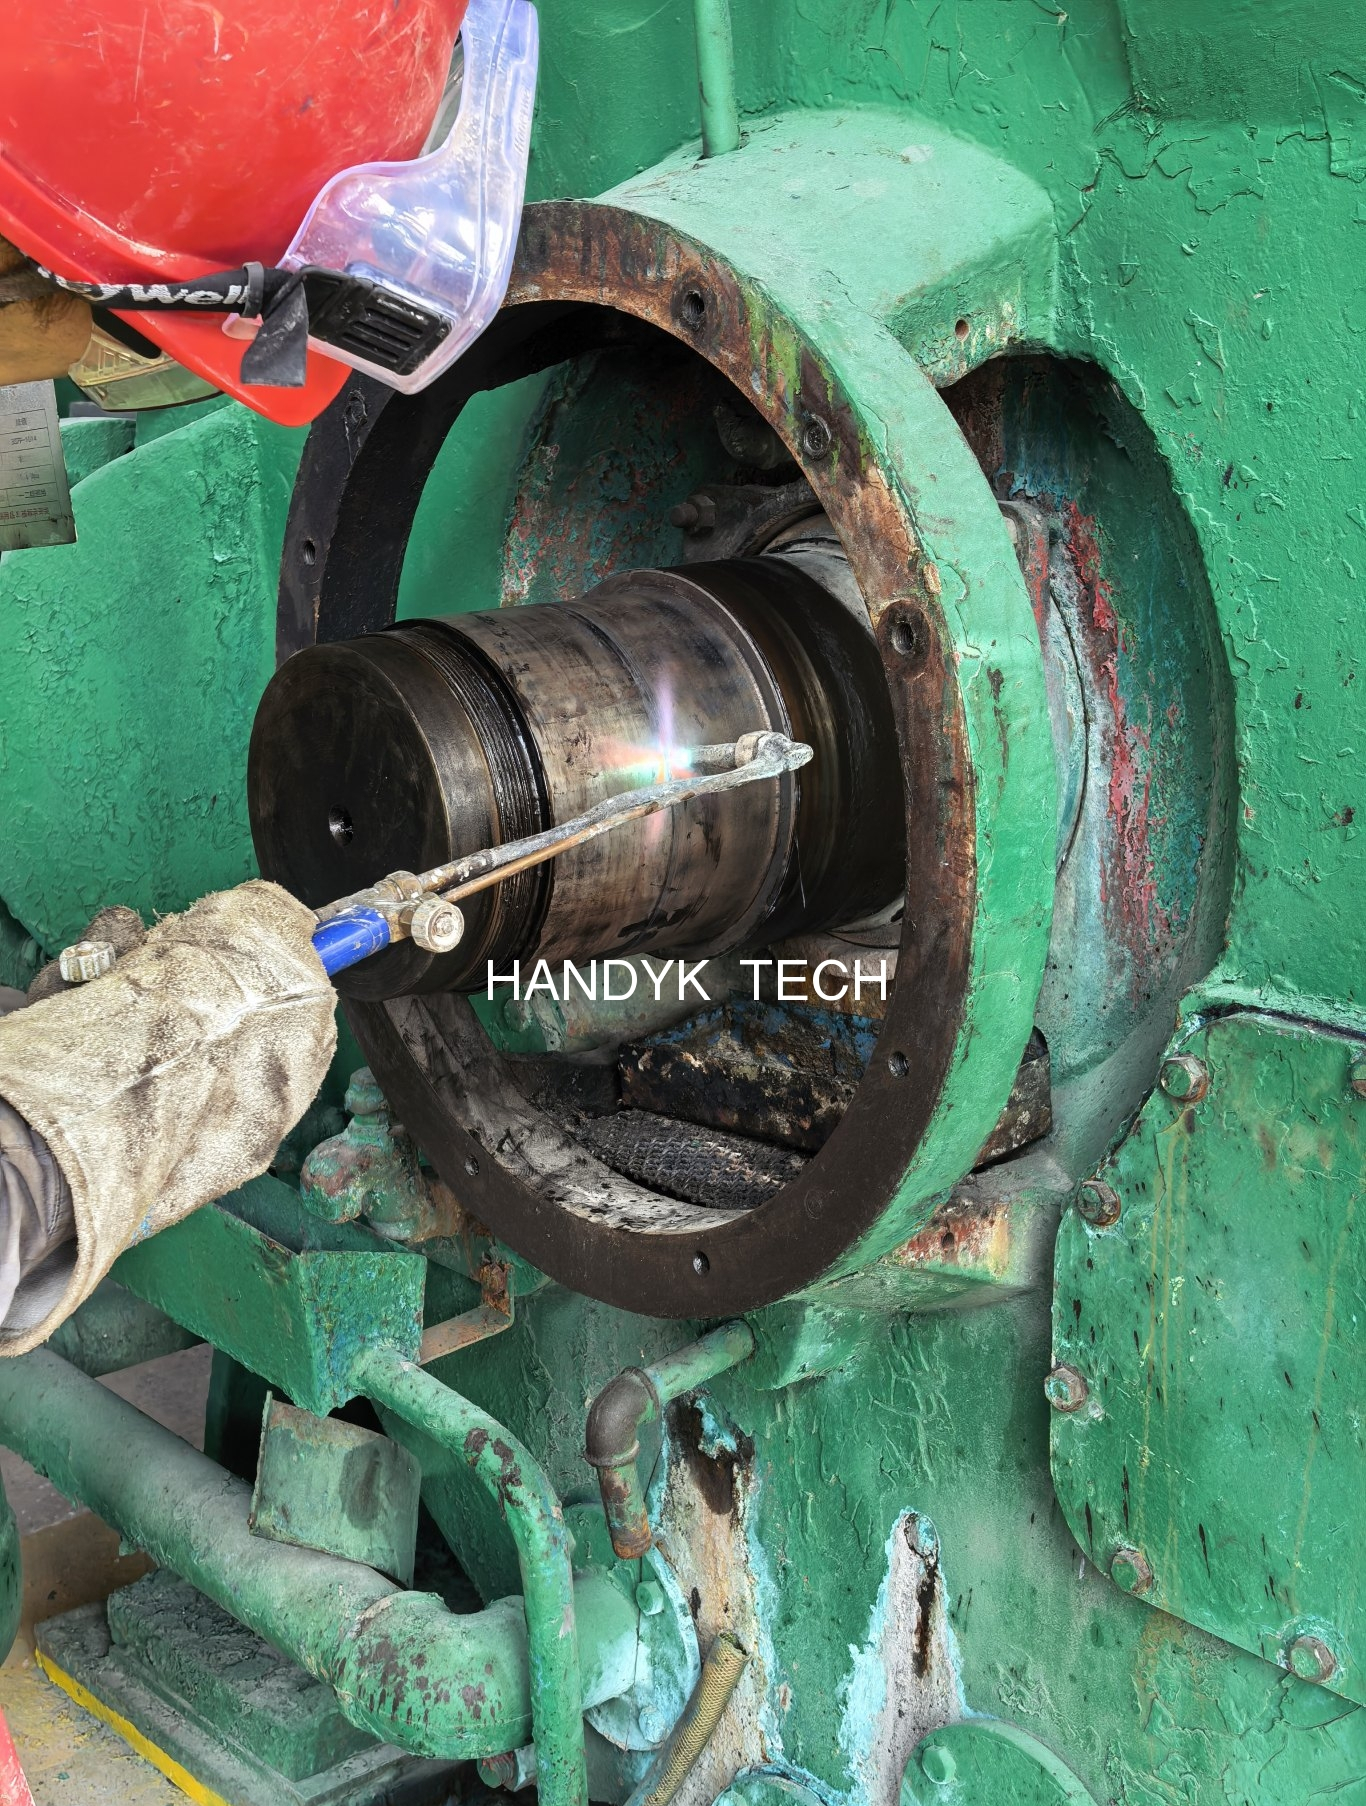
二、工装预处理,精准把控尺寸
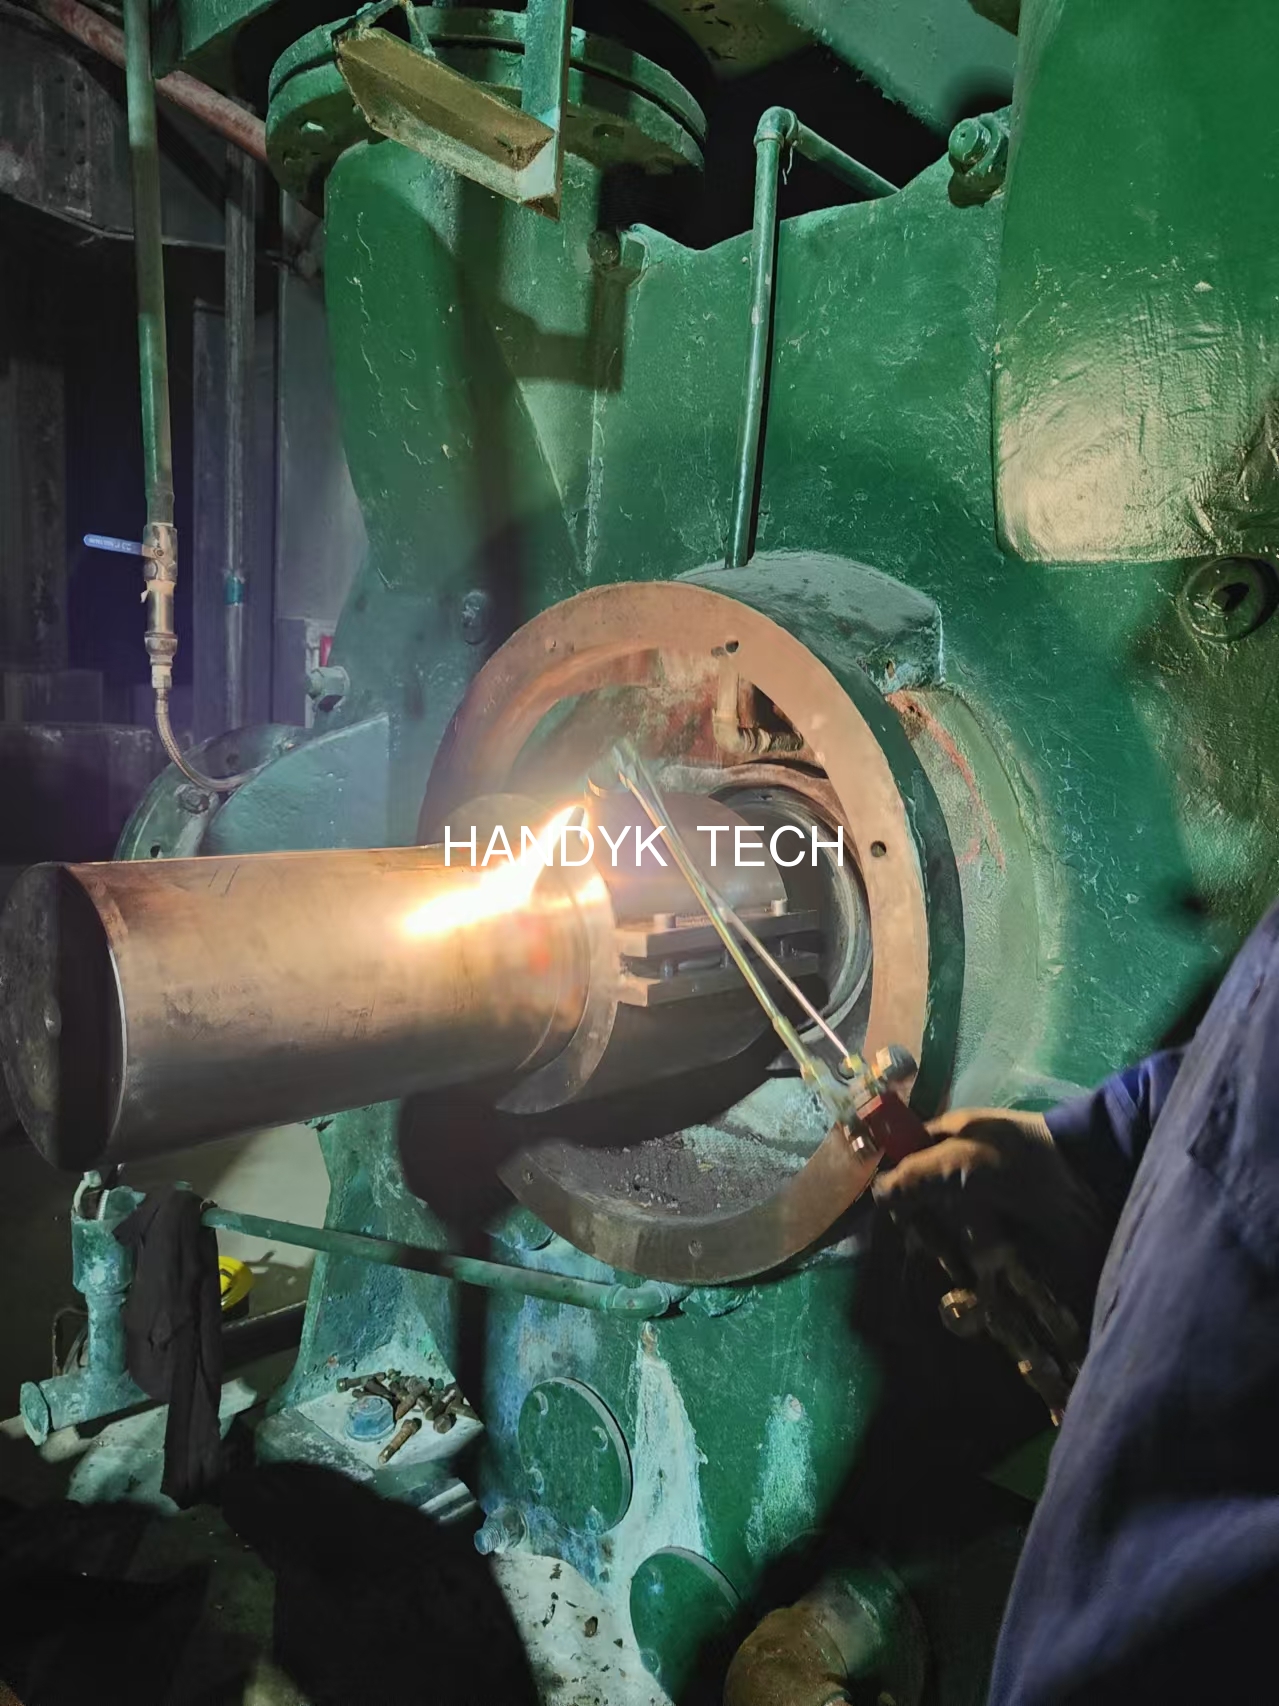
施工前先空试工装,确认修复位置与定位基准,规避尺寸公差偏差。随后在工装表面均匀涂抹脱模剂,晾干备用,避免材料固化后粘连工装,方便后续拆模。
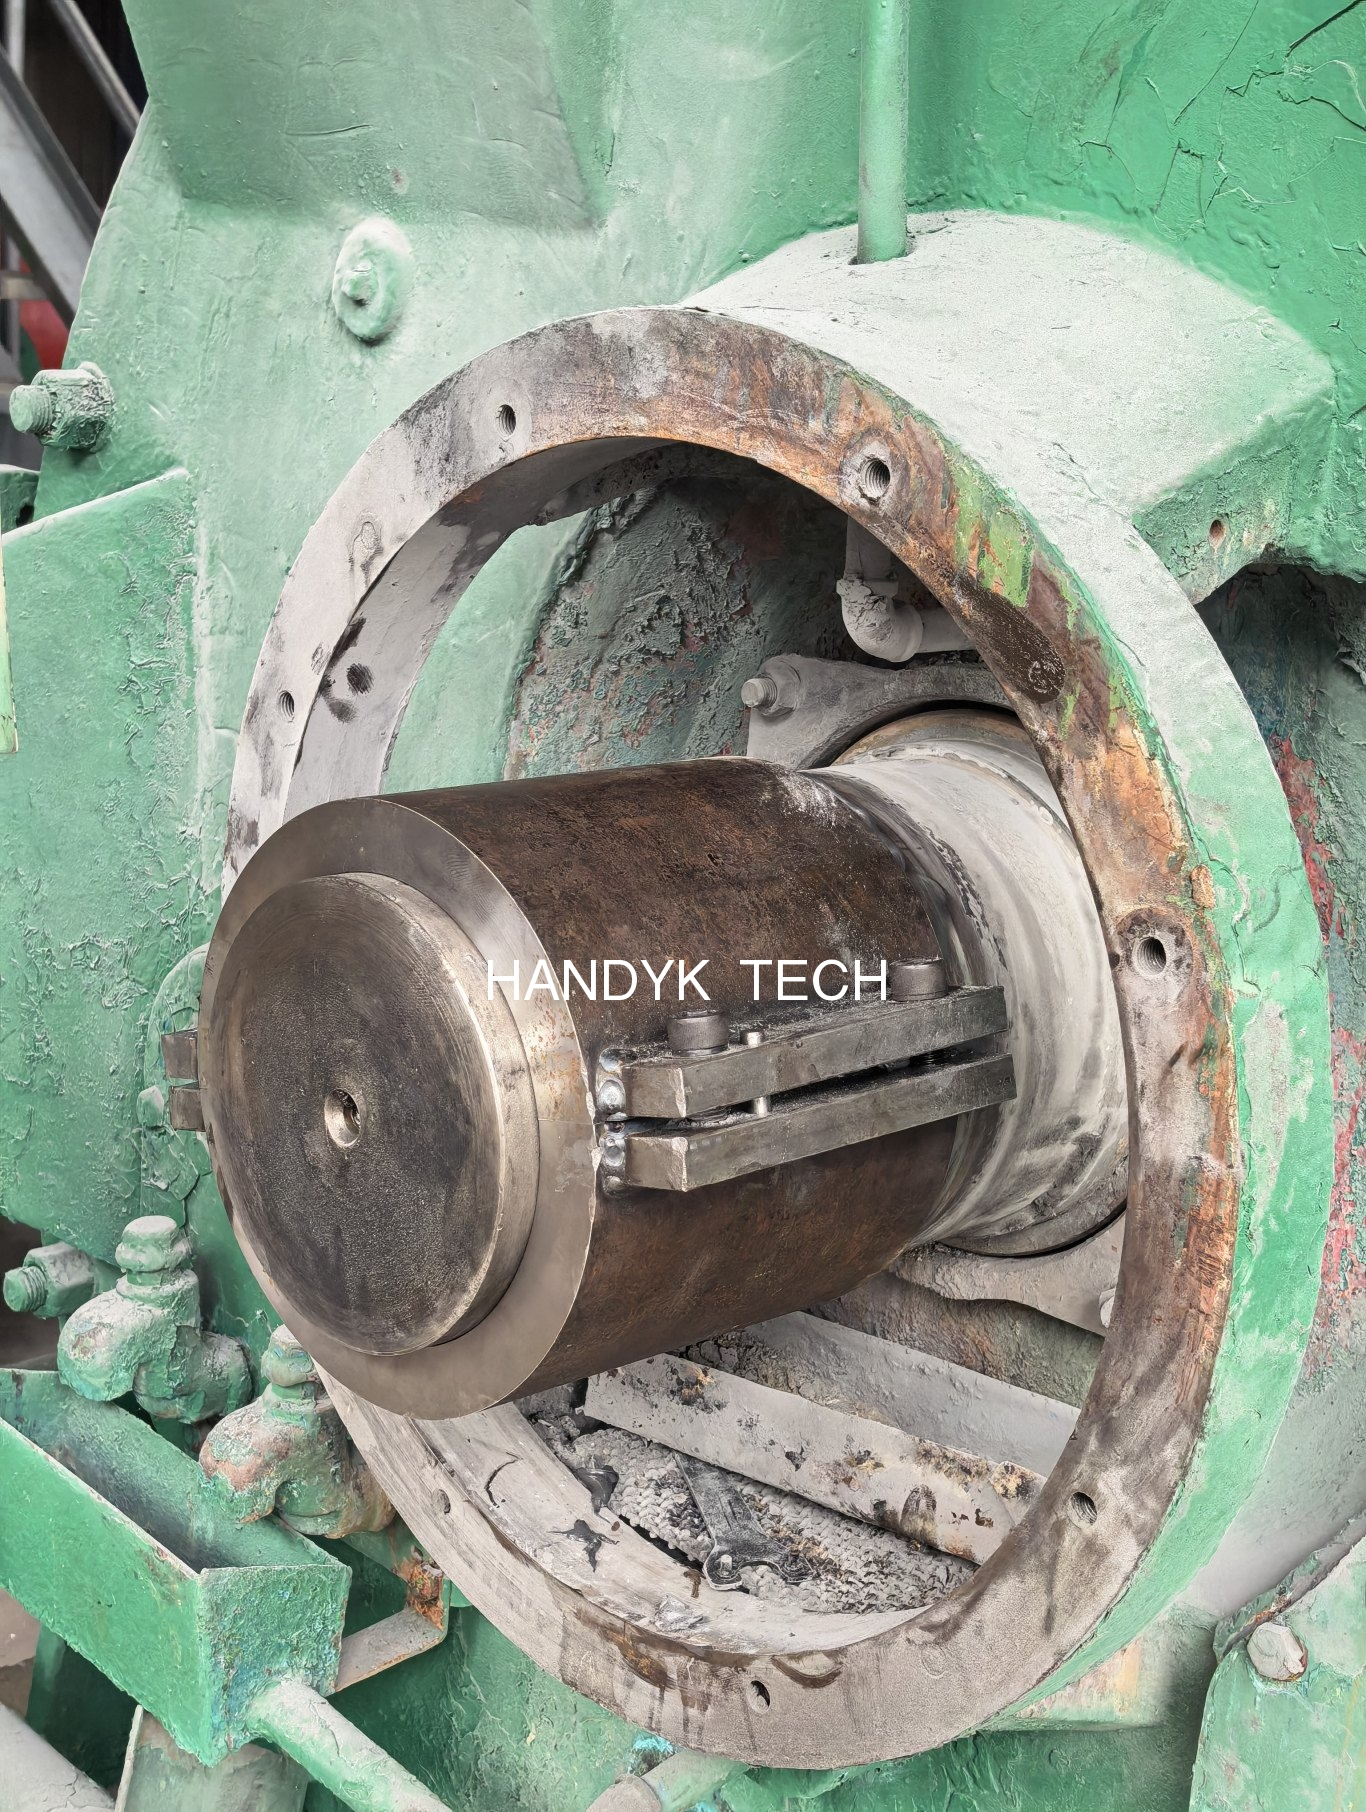
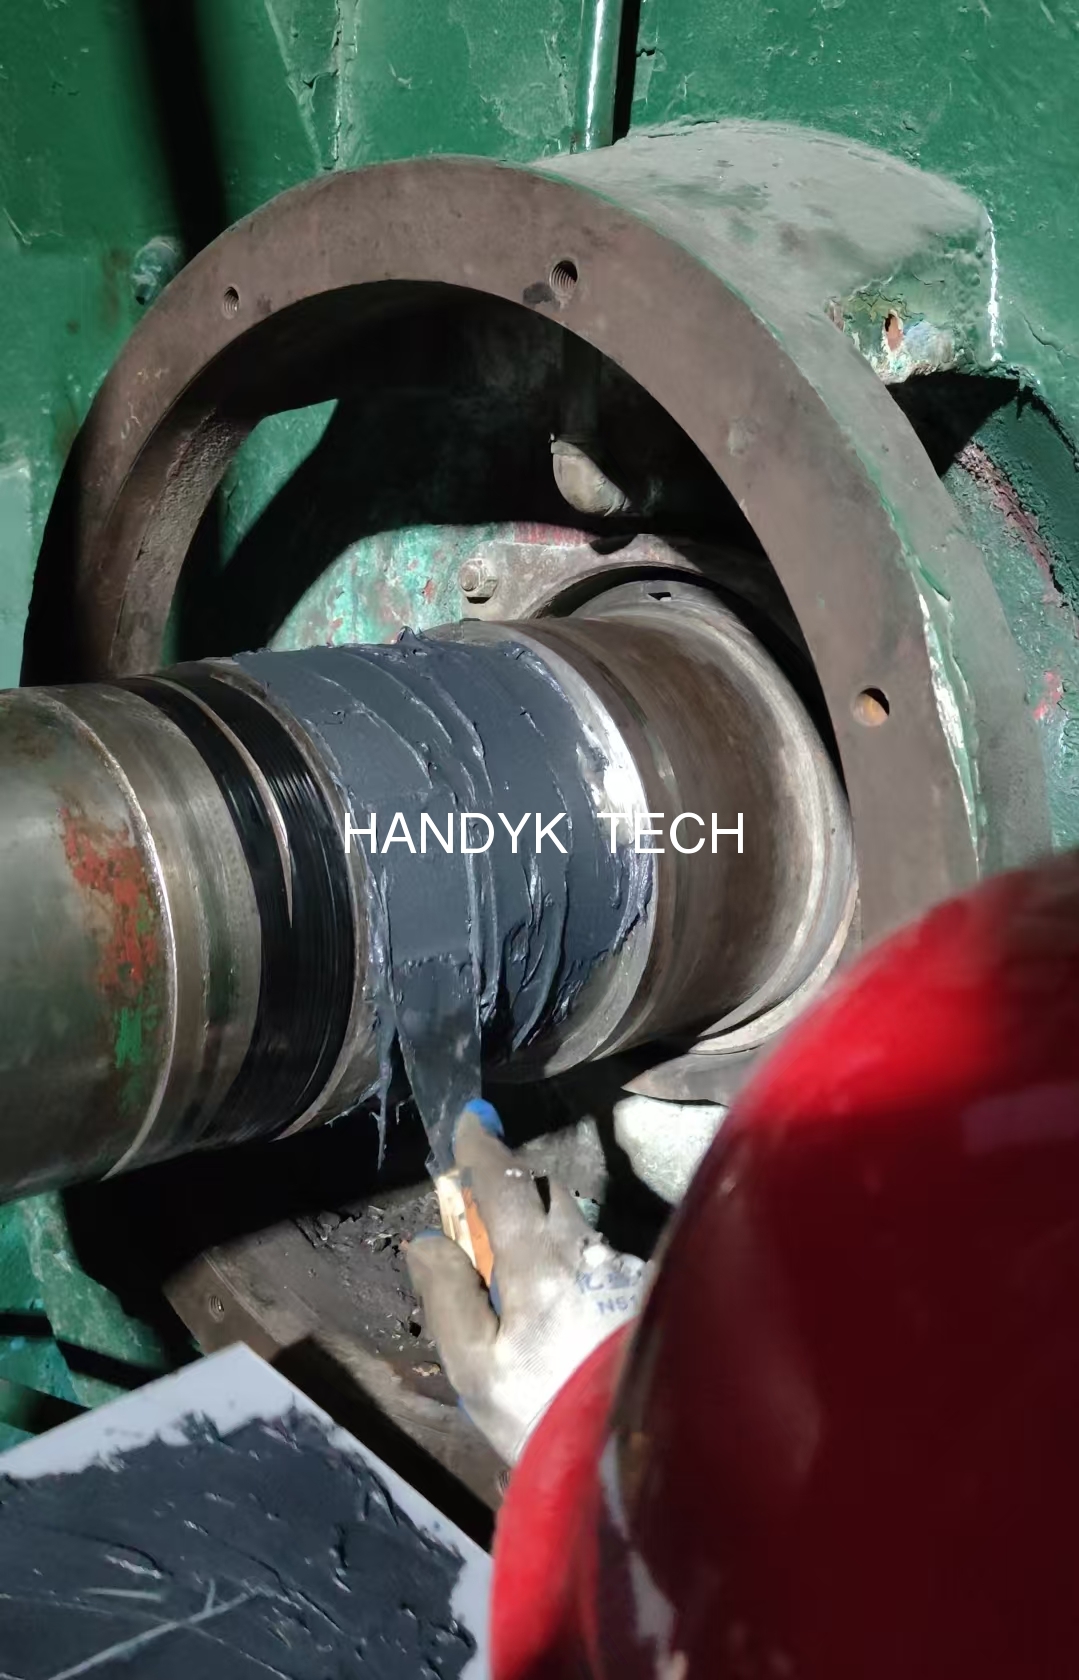
三、涂抹材料,密实贴合基材
严格按比例调配汉迪可高分子复合材料,搅拌均匀后,反复刮压涂抹在磨损部位,排出空气、保证材料密实度,杜绝空鼓缝隙,让材料与基材紧密贴合。
四、固化定型,完工回装投产
涂抹完成后紧固工装定型,可常温固化,也可加热加速固化。静置2小时后拆除工装,精准测量、修整多余材料,尺寸达标后即可完成设备回装,快速恢复生产。
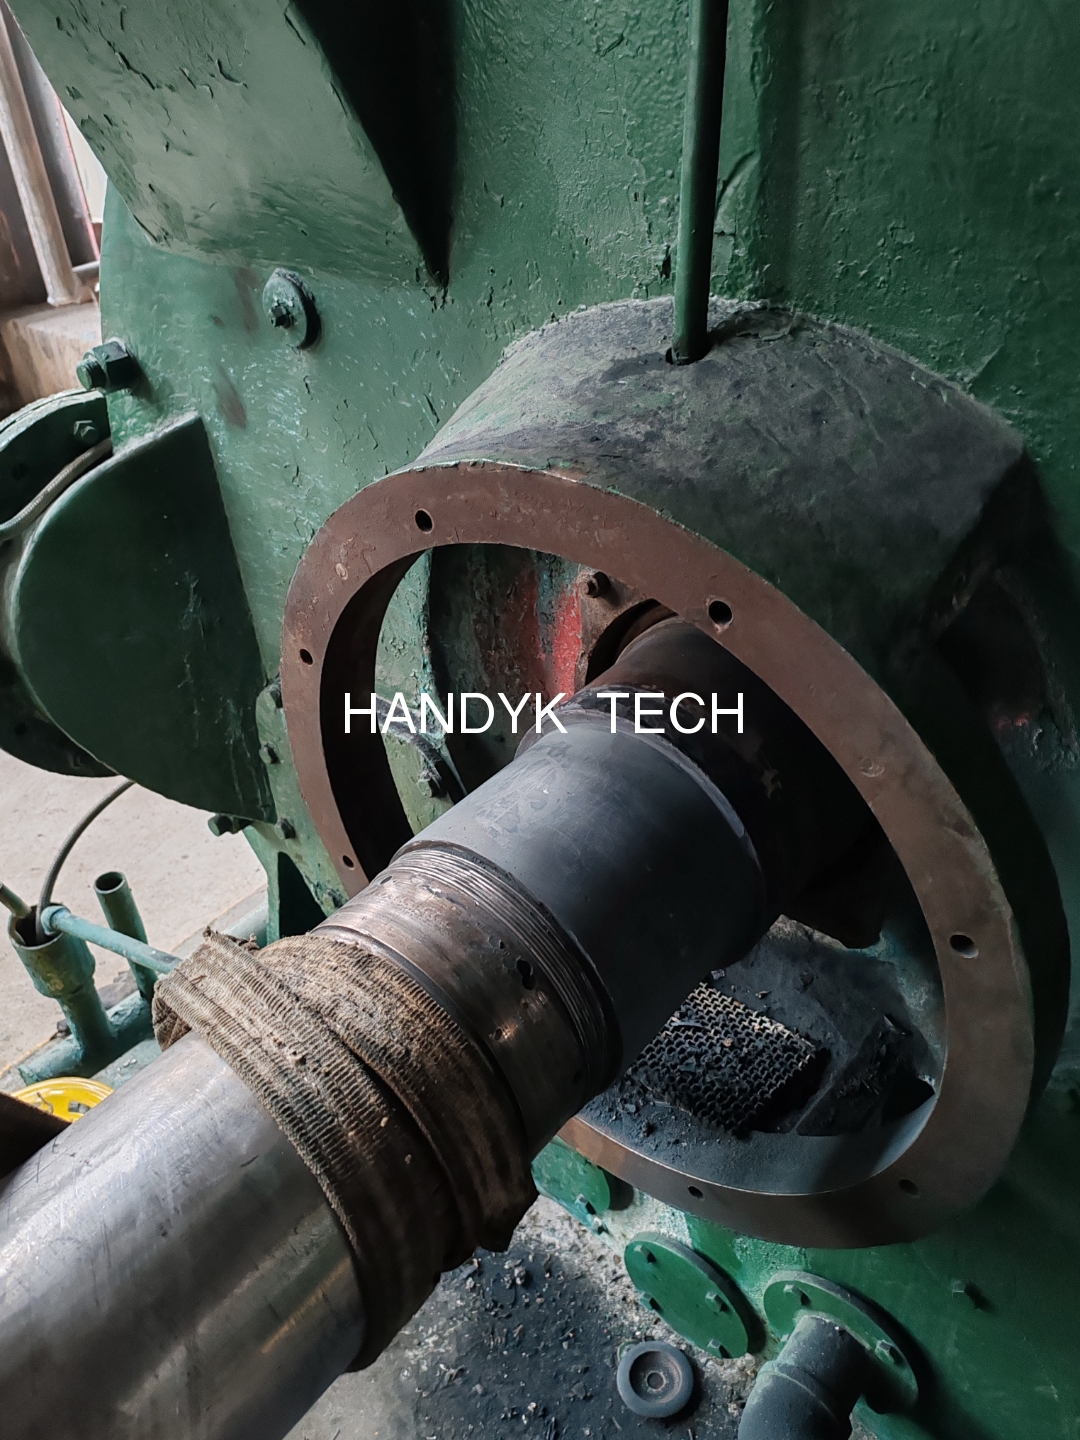
如果您遇到轴承位磨损问题,欢迎联系我们,我们为您提供专属解决方案。
汉迪可工业 历时13年 已为全国及东南亚 超过2000家企业提供过服务 长期合作企业超过300家
上一篇:换热器修完又漏!80% 泄漏根源,就输在缺少
下一篇:没有了